矿物铸件床身凭什么替代铸铁?三组数据讲透高精度机床的”底座之争”
在精密加工车间,有个容易被外行忽略的细节:一台机床能不能稳定做出微米级的表面,往往不取决于主轴转速有多高,而取决于它脚下那块看起来不太起眼的底座。切削力、主轴发热、快速启停带来的冲击,都会由床身吸收。底座稳不住,再好的主轴也是白搭。
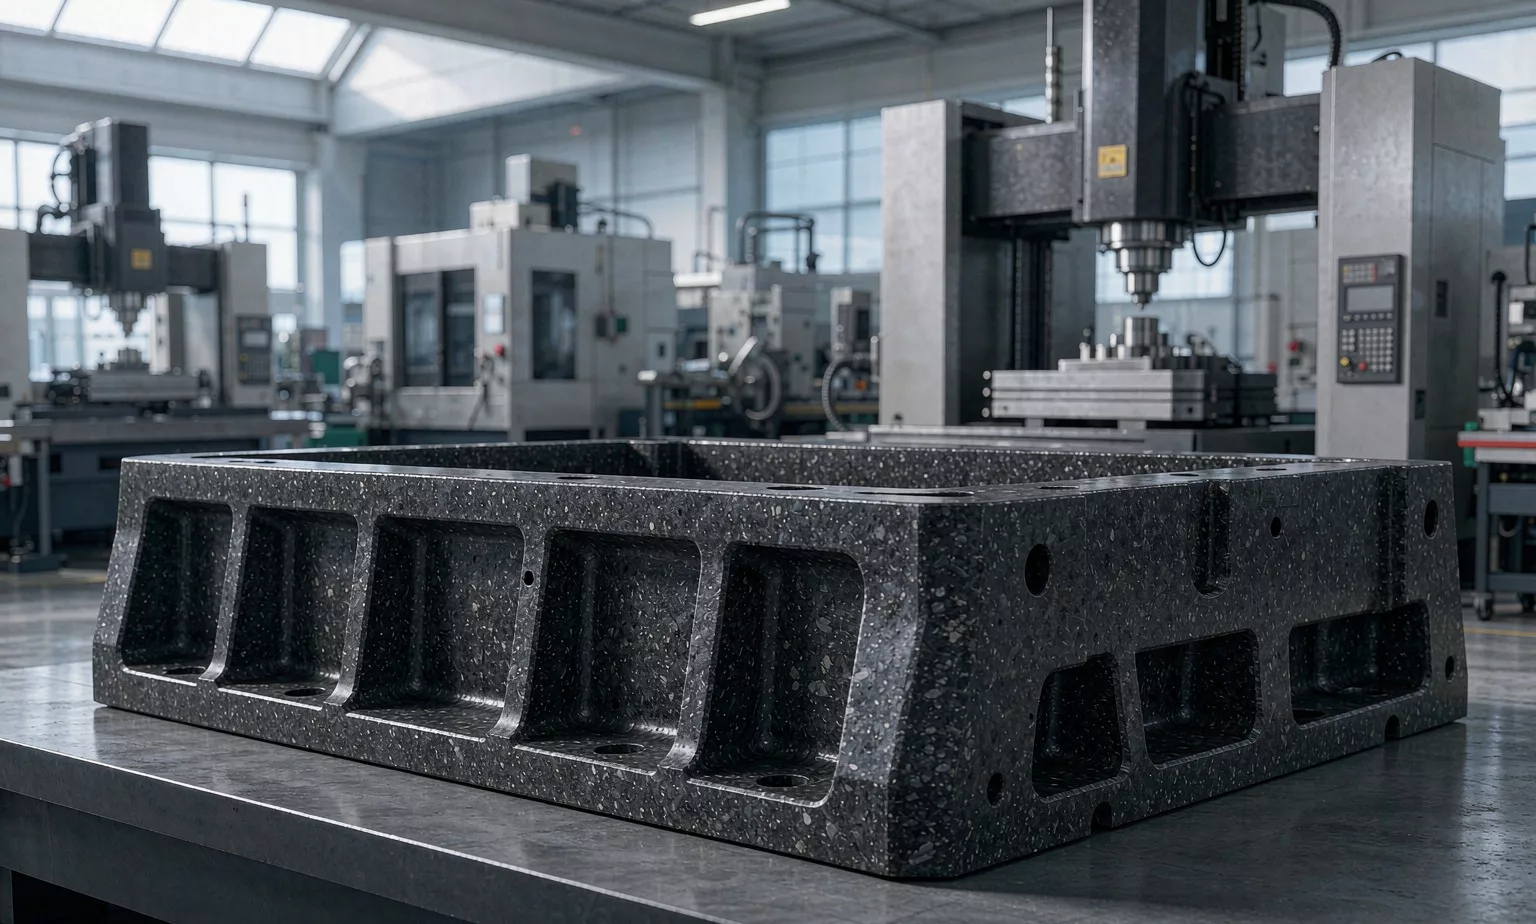
这正是近二十年来高端机床的一个明显变化:越来越多的机型,把沿用百年的铸铁床身换成了一种灰色、带颗粒感的材料——矿物铸件。
它到底是什么
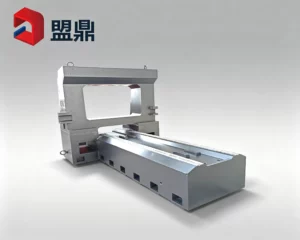
矿物铸件,行业里也叫树脂混凝土、人造花岗岩,英文 Mineral Casting。别被”混凝土”三个字误导,它的做法和建筑混凝土明显不同:以花岗岩、石英等矿物骨料搭骨架,用环氧树脂做粘结剂,在常温下振动浇注、压实、固化成型。骨料一般占 85%~93%,树脂占 7%~15%,这个配比直接决定了材料整体的刚性和阻尼表现。(数据来源:百度爱采购百科《高效矿物铸件》)
由于是常温成型,它不需要铸铁那样上千度的高温熔炼和长时间时效,内部残余应力极低,也带来了一个附带好处——更低碳。
数据一:阻尼,铸铁的 3 到 10 倍
这是矿物铸件突出的优势。树脂与矿物颗粒之间的界面会大量消耗振动能量,让它衰减得比金属快得多。有研究测得,树脂矿物铸件的阻尼减振能力是铸铁的 3~10 倍;济南二机床的技术资料也给出过”阻尼比是灰铸铁 6 倍以上”的结论。(数据来源:《树脂矿物床身模态参数辨识》,西安理工大学学报;济南二机床《矿物铸件床身的特点》)
落到车间里,这个数字意味着什么?高速换刀、快速定位时的抖动能更快平息,工件表面不易出现颤纹,刀具寿命也随之延长。有实测显示,采用矿物铸件后局部声压级可降低约 20%——对操作工来说,这是噪音更小的班组环境。(数据来源:济南二机床《矿物铸件床身的特点》)
数据二:热传导率不到铸铁的 5%
影响机床精度的因素里,约 80% 与热有关。矿物铸件的热容量约为灰铸铁的 2 倍,热传导率却不到 5%,遇到短时温度变化时,温度恒定时间约为铸铁的 3 倍,而温度影响的反应振幅只有 1/3。(数据来源:济南二机床《矿物铸件床身的特点》)
简单说,车间白天的温度波动、长时间运转的主轴发热,对它的影响更慢、更小。对需要连续加工几小时的精密件来说,这种”热惯性”直接反映为尺寸一致性。
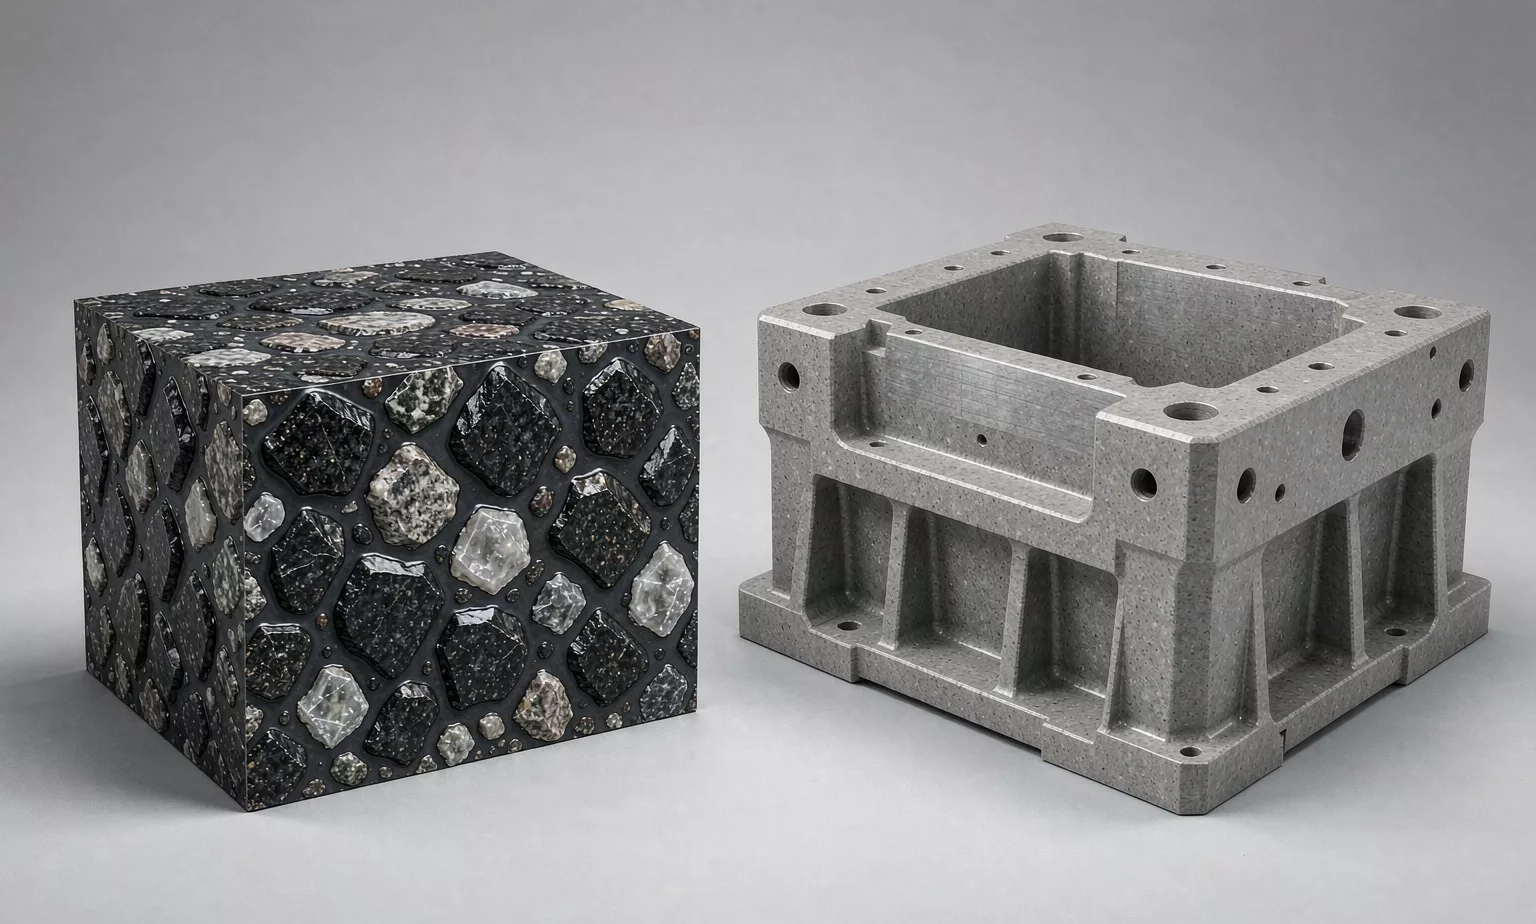
数据三:一体成型,把功能件”埋”进去
矿物铸件在浇注时就能把冷却管路、液压管道、地脚锚栓甚至接地线一起预埋成型,不像铸铁那样需要后期大量钻孔、焊接。(数据来源:济南二机床《矿物铸件床身的特点》)加上它耐蚀、不生锈、抗磁、吸湿性低,在半导体、光学、医疗设备等对磁场和洁净度敏感的场合尤其吃香。
也要说实话:它也有适用范围
矿物铸件的弹性模量只有 30~50GPa,而铸铁在 110~140GPa 之间。(数据来源:山东海鲲数控《加工中心使用矿物质床身和使用铸铁床身有什么不一样》)也就是说,同等截面下它更”软”,抗弯抗拉偏弱。所以重型龙门、超大承重的场合仍以铸铁为主;合理的做法是通过加厚壁厚、做成实心基体来补足刚度——这也是为什么成熟的矿物铸件床身往往看起来格外厚重。
谁在做这件事
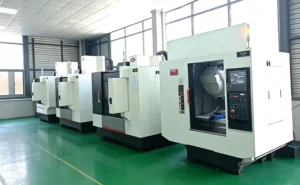
把这套工艺稳定量产,并不容易。国内如南通盟鼎新材料这样的企业,已建成江苏、湖北两大生产基地,厂房近 3 万平方米,年产能达 35000 吨,并配有自有精加工与精密检测设备,产品覆盖从 2600 公斤到 12600 公斤的各类机床床身,并出口海外。(数据来源:南通盟鼎新材料有限公司官网)这份产能清单,某种程度上正是这个行业从”实验室材料”走向规模化工业应用的缩影。
结语
选床身材料,本质上是在减震、热稳定、刚度和成本之间做权衡。矿物铸件不是要取代所有铸铁,而是把高精度、低噪声、长寿命这条赛道,往上又推了一截。当你的加工精度卡在微米级、表面粗糙度总差那么一点时,或许该低头看看脚下那块底座了。